چه عواملی بیشترین تأثیر را بر کیفیت در فرآیند آهنگری گرم دارند؟
نتایج کیفی در فرآیند آهنگری گرم، حاصل زنجیرهای از عوامل به هم پیوسته است که از دمای گرم شدن شمش تا نحوه جریان ساختار دانه مذاب در قالب را شامل میشود. آهنگری گرم، فلز را فراتر از دمای تبلور مجدد آن تغییر شکل میدهد، بنابراین حتی تغییرات کوچک در مدیریت گرما، شیمی مواد یا طراحی قالب ممکن است به شکافها، رانش ابعادی یا کیفیتهای مکانیکی متناقض منجر شود. این مقاله عناصر اصلی در تعیین اینکه آیا یک قطعه آهنگری شده مناسب است یا خیر را برجسته میکند.
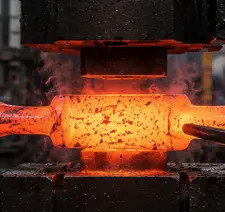
چه دمایی برای یک فرآیند آهنگری گرم با کیفیت بالا بهترین است؟
محدوده دمایی بهینه آهنگری
بیشتر فولادهای کربنی و آلیاژی بین دمای ۱۱۰۰ تا ۱۲۵۰ درجه سانتیگراد آهنگری میشوند، که به اندازه کافی پایین است تا فلز را به اندازه کافی چکشخوار نگه دارد تا بدون تشکیل دانههای شدید، جریان یابد. حفظ دما در این محدوده در طول فرآیند آهنگری گرم، نیروی مورد نیاز برای تشکیل شمش را کاهش میدهد، در حالی که ساختار دانههای ریز و منظم که به قطعه تکمیل شده استحکام و چقرمگی میبخشد را حفظ میکند.
خطرات گرمای بیش از حد و گرمای کم
این ماده در اثر گرمای اضافی میسوزد یا بیش از حد اکسید میشود، که باعث تضعیف مرز دانهها و شکافتن سطح تحت فشار میشود. برعکس، پر شدن ناقص، تنش جریان را افزایش میدهد و ممکن است منجر به پر شدن جزئی قالب یا شکستگیهای داخلی شود. برای جلوگیری از هر دو حالت افراطی و حفظ کیفیت ثابت قطعه، لازم است دمای کوره در طول فرآیند آهنگری گرم به طور دقیق مدیریت و نظارت شود.
یکنواختی دما در سراسر شمش
حتی اگر میانگین دما مناسب باشد، گرمایش ناهموار در سراسر یک شمش ممکن است باعث شود که یک قطعه راحتتر از قطعه دیگر خم شود و در نتیجه باعث تاب برداشتن یا تمرکز تنش موضعی شود. سیستمهای گرمایش القایی از کنترل دقیق ناحیهای برای یکنواخت نگه داشتن همه چیز استفاده میکنند، بنابراین هر ناحیه از قطعه کار با پیشروی در هر مرحله از شکلدهی، واکنش قابل پیشبینی نشان میدهد.
چگونه خواص مواد و طراحی قالب بر کیفیت آهنگری تأثیر میگذارد؟
ترکیب آلیاژ و قابلیت کار گرم
ترکیب شیمیایی یک ماده بر قابلیت قالبگیری آن در دمای بالا تأثیر میگذارد. آلیاژهایی با کربن، منگنز و عناصر کمیاب متعادل، اغلب قابلیت کار در دمای بالا را با احتمال کمتر ترک خوردگی یا شکنندگی در دمای بالا ارائه میدهند. انتخاب گریدی که متناسب با نیازهای کاری قطعه باشد اما در عین حال قابلیت شکلدهی در دمای بالا را نیز داشته باشد، گامی اساسی در هر فرآیند آهنگری گرم موفق است.
هندسه قالب و پر کردن حفره
این طراحی بر جریان فلز به گوشهها، دندهها و قسمتهای نازک در حین شکلدهی تأثیر میگذارد. تغییرات ناگهانی در حفرههای ضعیف ممکن است هوا را به دام بیندازد، جریان را محدود کند یا باعث اضافه بار موضعی شود که عمر قالب را کاهش میدهد. با نرمافزار شبیهسازی جریان، مهندسان میتوانند هندسه را قبل از برش فولاد تغییر دهند تا پر شدن کامل حفره و شکل ثابت قطعه را در هر دسته تضمین کنند.
مواد قالب و روشهای پیش گرمایش
خود قالب آهنگری باید بتواند چرخههای حرارتی و مکانیکی مکرر را تحمل کند. بنابراین، از فولاد ابزار سختشده استفاده میشود و قالبها قبل از ساخت پیشگرم میشوند تا شوک حرارتی کاهش یافته و عمر ابزار افزایش یابد. پیشگرمایش مناسب قالب همچنین اختلاف دما بین قالب و قطعه کار را تثبیت میکند که امکان جریان فلز قابل پیشبینیتری را در طول فرآیند آهنگری گرم فراهم میکند.
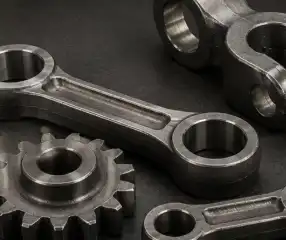
روانکاری، جریان مواد و سرعت خنک شدن در آهنگری گرم
انتخاب روان کننده مناسب
روانکاری اصطکاک بین قالب و قطعه کار را کاهش میدهد، جریان فلز را بهبود میبخشد و سطوح قالب را از سایش بیش از حد نجات میدهد. از جمله گزینههای رایج میتوان به روانکنندههای پایه گرافیتی و محلول در آب اشاره کرد که بسته به سرعت شکلدهی، جنس قالب و نیازهای خاص قطعه ساخته شده در فرآیند آهنگری گرم انتخاب میشوند.
کنترل جهت جریان مواد
این امر جریان دانه را در داخل خطوط طبیعی یک قطعه هدایت میکند، بنابراین آن را در برابر تنشهایی که در حین کار متحمل میشود، تقویت میکند. یک طراحی قالب خوب تضمین میکند که فلز در امتداد مسیرهای بار جریان مییابد، نه در عرض آنها. به همین دلیل، تجزیه و تحلیل جهت جریان یک جنبه اساسی کیفیت در نظر گرفته میشود، نه یک فکر ثانویه در طول برنامهریزی تولید.
سرعت خنک شدن و عملیات پس از آهنگری
سرعت سرد شدن پس از تشکیل یک قطعه، سختی نهایی، اندازه دانه و سطح تنش پسماند را تعیین میکند. سرد شدن کنترل نشده یا ناهموار ممکن است منجر به تاب برداشتن یا بینظمی ریزساختاری شود؛ بنابراین، بسیاری از تولیدکنندگان از سرد شدن کنترل شده یا عملیات حرارتی بعدی برای حفظ کیفیت مکانیکی مورد انتظار از یک فرآیند آهنگری گرم خوب اجرا شده استفاده میکنند.
چه عواملی باعث ترک، همپوشانی و سایر عیوب آهنگری گرم میشوند؟
ترک خوردگی سطحی ناشی از تنش حرارتی
اگر دما خیلی سریع یا به طور ناهموار تغییر کند، گرادیانهای حرارتی ایجاد میشوند و باعث ایجاد تنش در سطح ماده میشوند. این ممکن است منجر به ترکهای ریز شود. این امر به ویژه زمانی صادق است که قطعهای آهنگری شده و متعاقباً خیلی سریع کوئنچ شود، یا زمانی که چرخههای گرمایش مجدد به طور ضعیفی برنامهریزی شده باشند، که هر دو تنش بیش از حد بر فرآیند آهنگری گرم اعمال میکنند.
پیچ و تاب خوردن ناشی از جریان نامناسب
وقتی فلز به جای جریان روان، روی خودش میغلتد، روی هم افتادگی ایجاد میشود . این امر اغلب به دلیل پلیسه زیاد، قالبهای فرسوده یا توالی نامناسب پر کردن قالب ایجاد میشود. این چینها نواحی ضعیفی ایجاد میکنند که به راحتی قابل مشاهده نیستند، اما ممکن است پس از استفاده از قطعه، استحکام خستگی را به شدت کاهش دهند.
حفرهها و ناخالصیهای داخلی
تخلخل یا آخالهای غیرفلزی موجود در شمش اولیه ممکن است در طول آهنگری باعث ایجاد تنش شوند و هنگام بارگذاری به صورت حفرههای داخلی ظاهر شوند. بازرسی دقیق مواد ورودی و کنترل کیفیت تأمینکننده بهترین رویکردها برای تشخیص این خطاها قبل از رسیدن به پرس هستند.
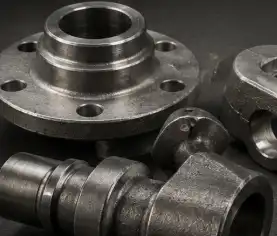
نتیجه
کیفیت فرآیند آهنگری گرم به تعامل کنترل دما، انتخاب مواد، طراحی قالب، روانکاری و تکنیکهای خنککننده بستگی دارد. شرکت China Welong با ارائه خدمات توسعه تأمینکنندگان، نظارت بر خرید و کنترل کیفیت در بخشهای خودرو، حفاری نفت و هوافضا به تولیدکنندگان در سراسر جهان کمک میکند تا از طریق خدمات دارای گواهینامه ISO 9001:2015 خود، در مدیریت این متغیرها به آنها کمک کند. Welong دارای 20 سال سابقه خدماترسانی به بیش از 100 مشتری در سراسر جهان است. ما اینجا هستیم تا به شما در تولید مداوم قطعات آهنگری شده بدون نقص کمک کنیم . برای افزایش کیفیت تولید خود، فوراً با ما تماس بگیرید.
سوالات متداول
Q1: معمولاً از چه محدوده دمایی برای فولاد فورج گرم استفاده میشود؟
الف) اکثر فولادهای کربنی و آلیاژی بین دمای ۱۱۰۰ تا ۱۲۵۰ درجه سانتیگراد آهنگری میشوند، هرچند محدوده دقیق آن به ترکیب آلیاژ خاص بستگی دارد.
سوال ۲: چرا طراحی برای کیفیت آهنگری داغ بسیار مهم است؟
الف) هندسه، نحوه جریان فلز به داخل حفرهها را کنترل میکند و بر کامل بودن پر شدن، جهت جریان دانه و دقت کلی ابعادی قطعه نهایی تأثیر میگذارد.
س3: آیا خنککاری نامناسب پس از آهنگری میتواند باعث ایجاد نقص شود؟
الف) بله، خنک شدن ناهموار یا بیش از حد سریع میتواند باعث تاب برداشتن، تنش پسماند و سختی ناهمگون در قطعه نهایی شود.
Q4: تفاوت بین لبه و ترک در آهنگری چیست؟
الف) همپوشانی، تاخوردگی است که در آن فلز در حین جریان روی هم قرار میگیرد، در حالی که ترک، شکستگی ناشی از تنشی بیش از ظرفیت ماده است.
سوال ۵: چگونه میتوان قبل از شروع تولید، نقصها را به حداقل رساند؟
الف) بازرسی دقیق مواد ورودی، طراحی قالب معتبر و دمای کوره کنترل شده، همگی به کاهش احتمال نقص در حین شکلدهی کمک میکنند.
همکاری با Welong برای ارائه راهکارهای قابل اعتماد آهنگری گرم
کیفیت پایدار آهنگری با شریک زنجیره تأمین مناسب آغاز میشود. شرکت China Welong با دو دهه تجربه بینالمللی، کنترل کیفیت دارای گواهینامه ISO 9001:2015 و پشتیبانی مهندسی با استفاده از نرمافزارهای AutoCAD، Pro-Engineering و SolidWorks به شما کمک میکند تا از عیوب پرهزینه آهنگری جلوگیری کنید. چه در حال تهیه قطعات برای خودرو، حفاری نفت یا کاربردهای هوافضا باشید، تیم ما آماده است تا از طراحی تا تحویل پروژه شما پشتیبانی کند. همین امروز با ما از طریق metal@welongpost.com تماس بگیرید و اجازه دهید Welong با اطمینان و دقت، فرآیند آهنگری گرم بعدی شما را تقویت کند.
منابع
۱. انجمن آمریکایی فلزات (ASM International)، کتابچه راهنمای فلزات: شکلدهی و آهنگری، جلد ۱۴.
۵. کالپاکجیان، س.، و اشمید، س.ر.، مهندسی و فناوری تولید، انتشارات پیرسون اجوکیشن.
۴. آلتان، تی.، نگایل، جی.، و شن، جی.، آهنگری سرد و گرم: اصول و کاربردها، ASM International.
۶. لانگه، ک.، کتابچه راهنمای شکلدهی فلزات، انجمن مهندسان ساخت و تولید.
۲. دیتر، جنرال الکتریک، متالورژی مکانیکی، انتشارات مکگرا-هیل.
۳. بایر، تیجی، سمیاتین، اسال، و ولمر، دیسی، کتابچه راهنمای آهنگری، انجمن صنعت آهنگری.

Share your inquiry, get the quotation accordingly!

چین ولانگ - شریک قابل اعتماد شما در راهکارهای فلزی

